Usean toimittajan moottorikehityksen piilokustannukset
Räätälöidyn moottorin suunnittelu robotiikkaa, UAV-propulsiota tai teollisuusautomaatiota varten edellyttää muutakin kuin magneetin laadun tai laminoinnin paksuuden valitsemista. Se edellyttää materiaalien, toleranssien ja suorituskykytavoitteiden koordinointia useiden toimittajien kesken – kukin optimoida oman prosessinsa, ei valmiin moottorin, mukaan.
Kun piiteräksen toimittaja, magneettivalmistaja, laminointileimaamo ja moottoreiden kokoonpanotehdas toimivat itsenäisesti, tulos on ennustettavissa: toleranssien pinoaminen, sormella osoittaminen, kun prototyypit eivät toimi, ja pätevöintiviiveet, jotka työntävät ohjelmia kuukausilla. Tiukissa aikatauluissa työskenteleville kehitystiimeille pirstoutuneen toimitusketjun koordinointi on usein suurempi kuin itse suunnitteluhaaste.
HIMAGNETrakennettiin erilaisen lähtökohdan ympärille: omistat teknisen ketjun raaka-aineesta valmiiseen moottoriin, joten asiakas käsittelee yhden suunnittelukumppanin neljän sijaan.
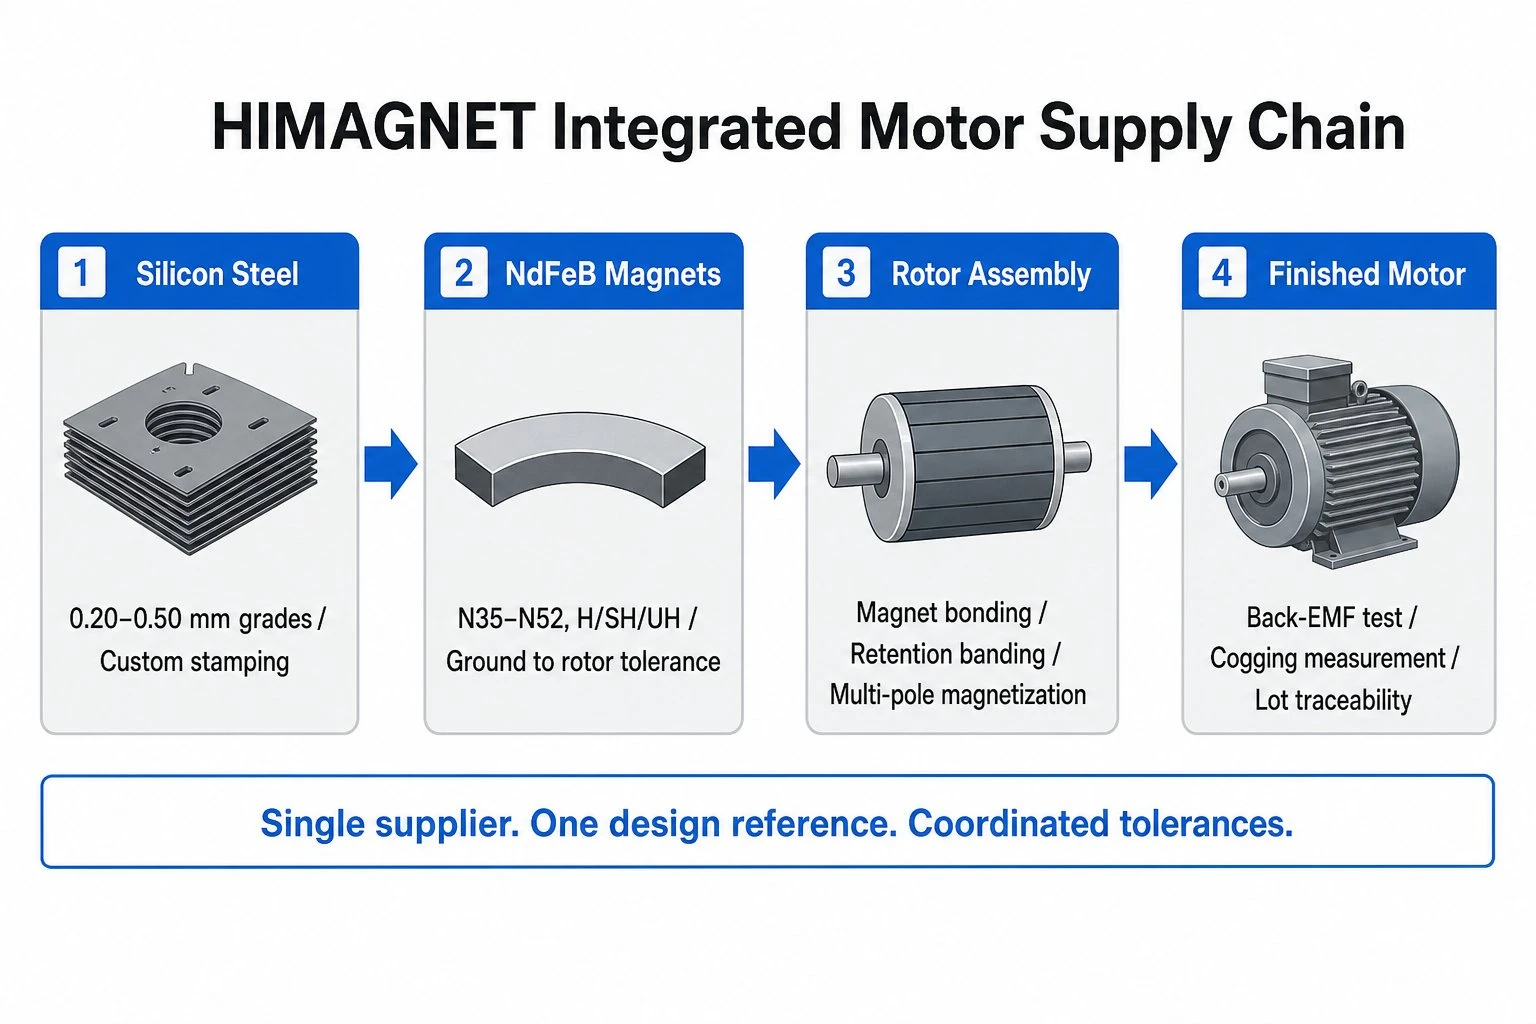
Täydellinen teknologiaketju
1. Piiteräksen valinta ja laminointi leimaus
Jokainen moottorin suunnittelu alkaa ydinmateriaalista. Piiteräslaadun ja laminoinnin paksuuden valinta määrää suoraan rautahäviön, kyllästysvuon tiheyden ja lopulta moottorin hyötysuhdekäyrän.
HIMAGNET hankkii ja käsittelee piiterästä laajalla paksuusalueella - alkaen0,20 mm erittäin ohuet teräslajitkorkeataajuisiin ja nopeisiin sovelluksiin (tyypillistä drone-moottoreille, jotka toimivat yli 20 000 rpm)0,50 mm vakiolaadutteollisiin servo- ja vääntömomenttitiheisiin hidaskäyntisiin malleihin. Piipitoisuus ja rakeiden suuntaus valitaan moottorin toimintataajuuden ja vuontiheysvaatimusten perusteella, ei sen mukaan, mitä varastossa sattuu olemaan.
Laminointi leimataan asiakkaan piirustusten mukaan. Staattori- ja roottorilaminaatiot valmistetaan yhteensopivina sarjoina, mikä varmistaa, että ilmaraon geometria, raon geometria ja magneettitaskujen mitat ovat mitoiltaan yhdenmukaisia magneettipiirin rakenteen kanssa - erilliset toimittajat eivät salli niitä erikseen.
2. NdFeB-magneettien valmistus moottorisovelluksiin
Magneetti ei ole valmiskomponentti mukautetussa moottoriohjelmassa. Kaaresegmentin geometria, magnetoinnin suunta, aste ja lämpötilaliite on kaikki määritettävä todellista roottorin rakennetta vasten.
HIMAGNET valmistaa sintrattuja NdFeB-magneetteja koko valikoimassa - alkaenN35 - N52ympäristön lämpötilasovelluksiin ja alkaenN35H - N42UHmoottoreille, joiden roottorin lämpötila ylittää 120 astetta kuormitettuna. Servo- ja teollisuuskäyttösovelluksiin suosittelemme tyypillisesti SH- tai UH-liitelaatuja, joissa on mitattu Hcj-tarkistus käyttölämpötilassa, ei vain 20 asteessa.
Kaarisegmenttimagneetit on hiottu toleranssiin saman ohjelman roottorin laminointitaskun todellisia mittoja vastaan. Tämä eliminoi "magneettitulostustoleranssin" ja "laminointitulostustoleranssin" välisen aukon, joka aiheuttaa kokoonpanohäiriöitä tai liiallista ilmavälin vaihtelua, kun magneetit ja laminaatit tulevat eri toimittajilta.
3. Roottorikokoonpano ja magnetointi
Magneetin asennus roottorin ytimeen vaatii hallitun liiman levityksen, tarkan kulma-asennon ja - pinta-asennetuissa kokoonpanoissa korkeilla nopeuksilla - kiinnitysnauhan. Jokainen näistä vaiheista vaikuttaa lopulliseen ilmaraon tasaisuuteen, joka määrittää suoraan vääntömomentin aaltoilun ja takaisin-EMF-aaltomuodon laadun.
HIMAGNET suorittaa roottorimagneettien kokoonpanon talon sisällä käyttämällä kiinnitystyökaluja, jotka on rakennettu samaa laminointigeometriaa vastaan, jota käytetään leimaamisessa. Magnetointi suoritetaan asennuksen jälkeen käyttämällä moninapaisia magnetointilaitteita, jotka on sovitettu roottorin napojen lukumäärään, mikä tuottaa johdonmukaisen sinimuotoisen vuon jakautumisen roottorin kehälle.
4. Moottorin integrointi ja validointi
Valmis moottori - laminointipinoon integroitu staattorin käämitys, asennettu roottorikokoonpano, laakerit ja kotelo asennettuna - testataan asiakkaan suoritusarvojen mukaisesti ennen toimitusta.
Vakiovalidointi sisältää tyhjäkäynnillä tapahtuvan vasta-EMF-mittauksen (magnetoinnin laadun ja ilmavälin tasaisuuden tarkistamiseksi), vääntömomentin mittauksen (varmistaakseen, että rako-napayhdistelmä ja magneetin geometria vastaavat eritelmiä) sekä käämitysvastuksen ja eristyksen tarkistukset. Servo- ja tarkkuusrobotiikkasovelluksiin lisätestejä, kuten vääntömomentin vakiovarmistus ja lämmönnousun mittaus kuormitettuna, on saatavilla pyynnöstä.
Kolme sovellusaluetta
5. Robotics Joint Actuators
Yhteistyössä toimivat robottiliitokset ja humanoidirobottitoimilaitteet vaativat suurimman vääntömomenttitiheyden pienimmässä paketissa. Näiden sovellusten magneettipiirin suunnittelu on etusijallahuippuvääntömomentti tilavuusyksikköä kohti- mikä tarkoittaa korkeaenergisiä NdFeB-laatuja (N45SH - N48SH tyypillisissä sauman käyttölämpötiloissa), minimaalista ilmaväliä, joka saavutetaan tiukasti toleroidulla laminoinnilla ja magneettimitoilla, sekä roottorirakenteita, jotka maksimoivat magneetin tilavuusosuuden roottorin sallitun halkaisijan sisällä.
IPM-liitosmoottoreissa (sisäisten kestomagneettien) magneettitaskun geometria roottorin laminoinnissa ja magneetin poikkileikkaus on suunniteltu yhdessä. Kun sekä laminointileimaus että magneettihionta suoritetaan samassa laitoksessa samaa CAD-referenssiä vastaan, sovitustoleranssi pidetään ±0,03 mm:ssä – standardia, jota on vaikea saavuttaa, kun laminaatit ja magneetit hankitaan toisistaan riippumatta.
6. UAV:n propulsiomoottorit
Drone- ja UAV-moottorit toimivat suurilla pyörimisnopeuksilla (10 000–40 000 rpm moniroottorisovelluksissa) ja vaativat erilaista optimointia kuin vääntömomenttitiheät servomoottorit. Prioriteetti onteho-painosuhde ja tehokkuus matkalentoteholla, mikä tarkoittaa ohuita laminointeja (0,20–0,27 mm) pyörrevirtahäviöiden minimoimiseksi käyttötaajuudella, korkealaatuisia pinta-asennettavia kaarimagneetteja maksimaalisen ilmavälivuon saavuttamiseksi ja kevyttä roottorirakennetta.
Näillä nopeuksilla magneetin pysyminen on rakenteellinen vaatimus, ei vain kokoonpanonäkökohta. Hiilikuituretentionauha, joka on kiinnitetty oikeisiin esijännitysmäärityksiin, pitää kaarisegmenttien magneetit roottorin pinnalla keskipakoiskuormitusta vastaan säilyttäen samalla suunnitellun ilmavälin. HIMAGNET käyttää kiinnitysnauhaa talon sisällä osana roottorin kokoonpanoprosessia.
7. Teollisuuden servo- ja suorakäyttösovellukset
Teolliset servomoottorit CNC-työstökoneisiin, puolijohteiden käsittelylaitteisiin ja tehdasautomaatioon vaativat tasaista suorituskykyä pitkillä käyttöjaksoilla ja laajoilla lämpötila-alueilla. Magneettipiirin on säilytettävä riittävä demagnetointimarginaali koko toiminta-alueella - mukaan lukien vikatilat, kuten oikosulkuvirtatapahtumat.
Näissä sovelluksissa HIMAGNET tarjoaa BH-käyrädataa useissa lämpötiloissa (tyypillisesti 20 astetta, 100 astetta ja 150 astetta) jokaisessa tuotantoerässä, jolloin käyttö- ja ohjausjärjestelmä voi toteuttaa lämpötilakompensoidun kentänheikennys- ja demagnetointisuojauksen. Nämä tiedot on luotu todellisesta tuotantomateriaalista, ei laatutietolomakkeista.
Prototyypistä tuotantoon
8. Miten mukautetut ohjelmat toimivat
HIMAGNETin räätälöidyt moottoriohjelmat noudattavat jäsenneltyä kehityspolkua, joka on suunniteltu tiivistämään aikajana ensimmäisen suunnittelutarkoituksen ja validoitujen tuotantoosien välillä:
- Suunnittelun arvostelu: Asiakas jakaa moottorin tekniset tiedot (vääntömomentti, nopeus, verhokäyrä, lämpötila, käyttösuhde). HIMAGNET tarkistaa magneettipiirin suunnittelun ja tunnistaa laminointilaadun, magneettilaadun, ilmaraon kohteen ja mahdolliset demagnetoitumisriskit.
- Prototyypin rakentaminen: Ensimmäiset tuotelaminaatiot ja magneetit valmistetaan asiakkaan piirustusten mukaan. Roottori- ja staattorikokoonpanot rakennetaan ja mitataan ennen moottorin kokoonpanoa - mittojen tarkistus ennen sähkötestausta.
- Suorituskyvyn validointi: Back-EMF, hammastus, vääntömomenttivakio ja lämpökarakterisointi on suoritettu ja raportoitu spesifikaatiota vastaan. Suunnittelun muutokset - laminointiraon geometriaan, magneetin mittoihin tai laatuun - toistetaan samassa toimitusketjussa ilman, että uutta toimittajaa määritetään uudelleen.
- Tuotannon pätevyys: Tuotantotyökalut ja prosessiohjaukset muodostetaan validoidusta prototyypistä. Ensimmäinen tuotantoerä sisältää täysimittaisen ja magneettisen omaisuuden tarkastuksen jäljitettävyysasiakirjoineen.
Valmis tapaus: Pienirunkoinen räätälöity moottori teollisuuskäyttöön
Äskettäisessä teollisuusasiakkaalle tarkoitetussa ohjelmassa (NDA ei tunnista identiteettiä) HIMAGNET toimitti täydellisen räätälöidyn moottorin, joka integroi suuntaamattomia piiteräslaminaatioita, maadoitettuja NdFeB-kaarisegmenttimagneetteja N42SH-laadulla, oman roottorikokoonpanon epoksisidoksella ja -retentiolla sekä täydellisen moottorikokoonpanon suorituskyvyn validoinnilla. Ohjelma eteni suunnittelutarkistuksesta ensimmäisiin validoituihin artikkeleihinkahdeksan viikkoa- aikajana, jota asiakkaan aikaisempi usean toimittajan lähestymistapa ei ollut kyennyt saavuttamaan kahdessa aikaisemmassa kehitysjaksossa.
Moottori täytti vääntömomenttivakion vaatimukset 2 %:n sisällä ja vääntömomentin asiakkaan 5 %:n toleranssin sisällä ensimmäisessä prototyypin rakennuksessa – tulos, jota on vaikea saavuttaa ilman laminointigeometrian ja magneettigeometrian koordinoitua ohjausta samassa laitoksessa.
Työskentele HIMAGNETin kanssa
Jos moottorikehitysohjelmasi sisältää mukautetun laminointigeometrian, mukautetut magneettimitat tai molemmat - ja jos toimitusketjun koordinointi on ollut pullonkaula aiemmissa ohjelmissa - olemme valmiita ottamaan koko laajuuden.
Jaa moottorisi tiedot: tavoitemomentti ja -nopeus, roottorin halkaisija, käyttölämpötila-alue, sovellusympäristö ja vuositilavuus. Käymme läpi magneettipiirin vaatimukset ja vastaamme teknisen arvioinnin ja kehittämisen aikataululla kahden arkipäivän kuluessa.