Teollisuuden servo-ongelma on johdonmukaisuus, ei huippusuorituskyky
UAV-moottorit on määritelty huipputyöntövoimaa varten. Humanoidirobotin nivelet on määritetty huippuvääntömomentille. Teollisuuden servomoottorit on suunniteltu vaativampaan kuin kumpaankaan: tasainen, ennustettava vääntömomentti yli kymmenen miljoonan syklin, nimellislämpötilassa, samalla suorituskyvyllä ensimmäisellä jaksolla kuin 10 miljoonalla jaksolla.
Tämä vaatimus muuttaa magneetin valintalogiikan kokonaan. UAV-moottori, joka menettää 2 % virtauksen tiheydestä kilpailukauden jälkeen, on pieni haitta. Tarkkuuskokoonpanolinjalla oleva teollinen servo, joka menettää 2 % vääntömomentistaan kuuden kuukauden tuotantovuorojen aikana, aiheuttaa hylättyjä osia, uudelleenkalibroinnin seisokkeja ja takuuvaatimuksia. Asteittaisen demagnetoinnin taloudelliset seuraukset teollisissa servo-sovelluksissa eivät ole verrannollisia vuohäviöön - ne ovat verrannollisia moottorin ohjaaman prosessin tuotantoarvoon.
Tämä tekee teollisen servomoottorin magneetin valinnasta erilaisen, ja miksi laadun valitseminen UAV- tai kuluttajamoottorireferenssistä on väärä lähtökohta.
1. Miksi käyttöjakson lämpödynamiikka on suunnittelun ydinmuuttuja
Teolliset servomoottorit CNC-työstyksessä, robottihitsauksessa ja pick-and-place -automaatiossa toimivat käyttöjaksoissa, jotka keskittävät lämmön tiettyihin kuvioihin. Työstökoneen karassa oleva servo voi toimia jatkuvasti 70 %:lla nimellisvääntömomentista 6 tunnin työvuoroissa. Poiminta-and-place -varren servo käy huippuvääntömomentilla 80 ms, jonka jälkeen se laskee lähelle nollaa 120 ms:ksi toistaen 5 Hz:llä 16 tuntia päivässä.
Vakiotilan käämin lämpötila karasovelluksessa on ennustettavissa nimellisvirran ja lämpövastuksen perusteella. Poiminta- ja paikkasovelluksessa käämityksen lämpötilasyklit ja magneettikokoonpanon lämpöaikavakio – tyypillisesti 45–90 sekuntia 60–100 mm:n runkoservolla – tarkoittaa, että magneetin lämpötila ei seuraa hetkellistä käämityslämpötilaa. Se seuraa liukuvaa keskiarvoa viiveellä. Nopeassa käyttöjaksossa korkeilla huippuvirroilla magneetti voi saavuttaa lämpötiloja 25–40 astetta korkeampina kuin vakaan tilan lämpömalli keskimääräisellä virralla ennustaisi.
Magneetin luokan määrittäminen keskimääräisestä virrasta on väärin. Määritä huippuvirran tehosta magneettikokoonpanon lämpöaikavakiolla. Useimmissa teollisissa servosovelluksissa 1–10 kW:n tehoalueella tämä tarkoittaa, että magneetin tehollinen suunnittelulämpötila on 100–140 astetta, ei moottorin tietolomakkeessa näkyvää 80 asteen käämitysrajaa.
2. IEC-lämpöluokka ja mitä se todellisuudessa tarkoittaa magneeteille
Teollisuuden servomoottorit on luokiteltu IEC:n lämpöluokkiin - luokka F (155 asteen käämitysraja), luokka H (180 astetta), luokka C (yli 200 astetta). Nämä arvot koskevat käämien eristystä, eivät magneetteja. Hyvin suunnitellussa moottorissa, jossa on sisäinen jäähdytys, magneetin lämpötila on 30–60 astetta käämin lämpötilan alapuolella nimelliskuormituksella, mutta moottorissa, joka toimii yli nimelliskäytön tai heikentyneellä jäähdytyksellä, rako kapenee.
Käytännöllinen määritys moottorin lämpöluokan ja magneettiluokan jälkiliitteen välillä:
| Moottorin lämpöluokka | Tyypillinen max magneettilämpötila | Minimiarvosanaliite | Huomautuksia |
|---|---|---|---|
| Luokka F, pakkojäähdytys | 80-100 astetta | H | H-liite tarjoaa marginaalin; N-liite marginaali, ellei toimintapiste ole konservatiivinen |
| Luokka F, itsejäähdyttävä | 100-120 astetta | H - SH | SH suositeltava jatkuvassa käytössä; H hyväksyttävä vahvistetulla lämpömallilla |
| Luokka H, pakkojäähdytys | 100-130 astetta | SH | SH-perusviiva; EH moottoreille lähellä nimellisvirtaa 130 asteen magneettilämpötilassa |
| Luokka H, itsejäähdyttävä | 120-150 astetta | EH | EH tai AH; tarkista BH-käyrä käyttölämpötilassa - valmistajan tietolomake ei usein riitä |
| Luokka C / erikoisuus | 150-200 astetta | SmCo tai AH NdFeB | Yli 150 asteen jatkuvassa kulmassa SmCo on oikea vastaus; NdFeB AH -laatuja on olemassa, mutta SmCo on vakaampi |
3. Demagnetisaation kertymisongelma pitkän syklin sovelluksissa
Servomoottorissa, joka käy 5 000 tuntia vuodessa tuotantolinjalla, magneetti kokee noin 90 miljoonaa sähkösykliä 14-napaisella parilla ja 1 500 rpm:n nimellisnopeudella. Jokainen sykli, jossa toimintapiste putoaa BH-polven alapuolelle - jopa hetkeksi, jopa pienellä marginaalilla - aiheuttaa pienen peruuttamattoman vuohäviön.
Ongelma ei ole yksittäisessä tapahtumassa. Se on kertyminen. Magneetti, joka menettää 0,05 % Br:tä 1 000 käyttötuntia kohden, on menettänyt 0,25 % vuoden kuluttua. Se kuulostaa mitättömältä. Puolijohdeliitoskoneen erittäin tarkassa servossa 0,25 %:n vääntömomentin vakiopoikkeama vaatii voimansäätösilmukan uudelleenkalibroinnin. Uudelleenkalibrointi liimauskoneella vie työkalun offline-tilaan 2–4 tunniksi. 24/7-laitoksessa tämä tapahtuu kahdesti vuodessa konetta kohden. Tuon seisokkiajan kustannukset ylittävät huomattavasti seuraavaksi korkeamman koersitiivitason määrittämisen suunnitteluvaiheessa.
Oikea määrittelytapa: laske pienin Hcj, joka tarvitaan pitämään toimintapiste 20 % BH-polven yläpuolella magneetin maksimilämpötilassa ja suurimmassa demagnetointivirrassa. Lisää sitten yksi arvosanaliite tämän vähimmäisarvon yläpuolelle. Lisäkustannukset ovat pienet. Inkrementaalinen luotettavuus on mitattavissa.
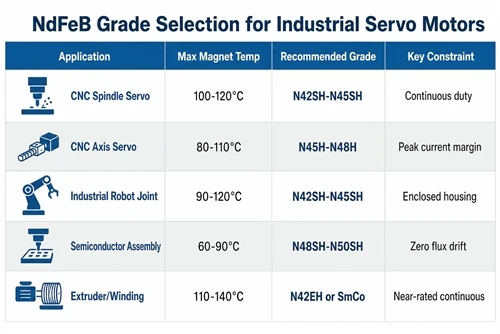
4. Arvosanan valinta teollisuusservosovelluksella
| Sovellus | Käyttömäärä | Magneetin maksimilämpötila | Suositeltu arvosana | Perustelut |
|---|---|---|---|---|
| CNC-työstökeskus (karan servo) | Jatkuva 60–80 % | 100-120 astetta | N42SH–N45SH | Pitkät jatkuvat juoksut; SH välttämätön; alempi BHmax-luokka on hyväksyttävä, jos vääntömomenttiheys sallii |
| CNC-akselin servo (syöttökäyttö) | Syklinen, 30–60 % | 80-110 astetta | N45H–N48H | Ajoittainen; H riittävä kunnollisella huippuvirran marginaalianalyysillä |
| Teollisuusrobotin nivel (6-akselinen varsi) | Syklinen, 40–70 % | 90-120 astetta | N42SH–N45SH | Samanlainen kuin CNC-kara; suljettu liitoskotelo rajoittaa konvektiota |
| Poimi ja aseta / SCARA | Korkeataajuinen syklinen | 80-110 astetta | N45H–N48H | Huippuvirrat korkeat mutta lyhyet; tarkista demagnetointimarginaali huippuvirran kohdalla |
| Puolijohde/elektroniikkakokoonpano | Tarkkuussyklinen | 60-90 astetta | N48SH–N50SH | Matala lämpötila, mutta tarkkuus vaatii nollavirtaa; SH tarjoaa pitkän aikavälin vakausmarginaalin |
| Ekstruuderi / käämityskone | Jatkuva lähellä arvioitua | 110-140 astetta | N42EH–N45EH tai SmCo | Lähellä nimellisvirtaa tunteja; EH tai SmCo tarkasta lämpötilasta riippuen |
5. Mitä erilliset toimittajat maksavat sinulle servon uudelleensuunnittelussa
Teollisuuden servomoottorisuunnittelusyklit ovat pitkiä - 12–24 kuukautta alkuperäisestä määrittelystä pätevään tuotantoon. Magneetin geometria lukitaan ensimmäisellä prototyypin rakentamisella. Jos magneetit ja roottorin laminoinnit tulevat eri toimittajilta, kaikki geometrian muutokset - ja geometriaan tulee muutoksia kehityksen aikana - vaatii uudelleen yhteydenoton kahden toimittajan kanssa, kaksi läpimenoaikaa ja kaksi sarjaa ensimmäisen artikkelin tarkastuksen papereita.
Käytännössä useimmat servokehitysryhmät käyvät läpi 3–5 magneettigeometria iteraatiota ensimmäisen prototyypin ja tuotantojulkaisun välillä. Jokainen iteraatio, joka vaatii erillistä työkalua erillisellä magneettitoimittajalla, lisää 4–8 viikkoa aikatauluun ja eliminoi mahdollisuuden optimoida magneettikaarta ja laminointiraon geometriaa yhdessä. Ilmaraon toleranssibudjetti, joka määrää suoraan vääntömomentin aaltoilun ja hiipumisen, on paljon helpompi pitää, kun molemmat komponentit suunnitellaan ja valmistetaan alusta alkaen toistensa toleranssit huomioon ottaen.
6. Teollisuuden servomagneettien teknisten tietojen tarkistuslista
- ☐ Laske demagnetointikentän huippu suurimmalla transienttivirralla, ei nimellisvirralla
- ☐ Määritä tehollinen magneetin lämpötila termisen aikavakion mallilla, ei vakaan tilan keskivirran mallilla
- ☐ Valitse arvosanaliite, jossa on 20 % Hcj-marginaali polven BH yläpuolella magneetin maksimilämpötilassa
- ☐ Add one suffix above calculated minimum for long-cycle applications (>5000 tuntia/vuosi)
- ☐ Pyydä BH-käyrät tuotantomateriaalista 20 asteen, 100 asteen ja 150 asteen kulmissa - ei datalehtityypillisiä arvoja
- ☐ Määritä vuontiheyden tasaisuusvaatimus: ±1,5 % tarkkuusservolle; ±2,5 % tavalliselle teollisuudelle
- ☐ Yli 130 asteen kestävät sovellukset: arvioi SmCo ennen sitoutumista NdFeB EH/AH -luokkiin
- ☐ Varmista, että magneetin toimittaja voi tarjota sovitetun kaarisegmentin geometrian roottorin laminointipiirustukseen
HIMAGNET toimittaa valokaarisegmenttimagneetteja teollisuusservomoottoreille, joissa on sovitettu laminointikoordinaatio, tuotanto-BH-tiedot käyttölämpötiloissa ja tekninen tuki suunnittelusta kelpuutukseen. Jos haluat tukea servosovelluksesi asteikon valinnassa,ota yhteyttä suunnittelutiimiimmekäyttösuhteesi, lämpöluokkasi ja roottorin geometrian mukaan.